

Podnieś wygląd swojego pojazdu dzięki technologii High Gloss Laser White TPU Color PPF — najwyższej jakości folii zabezpieczającej lakier, która na...
See Details
Dom / Wiadomości / Wiadomości branżowe / Wyjaśnienie przygotowania powierzchni: metody, standardy i etapy przygotowania folii
Wyjaśnienie przygotowania powierzchni: metody, standardy i etapy przygotowania folii
O dziewięciu z dziesięciu błędów przyczepności folii lub linii powlekania decyduje się w ciągu dwudziestu minut przed otwarciem produktu. Kurz, silikon, olej ręczny i resztki kleju ze starej folii osadzają się pomiędzy podłożem a nową warstwą i żadna technika rakla nie jest w stanie zrekompensować tego, co znajduje się pod spodem.
Przygotowanie powierzchni to niewidoczna połowa prac instalacyjnych. Panel może wyglądać nieskazitelnie w świetle sklepowym, a mimo to nie przejść testu wodoszczelności, ponieważ istotne zanieczyszczenie mierzy się w nanometrach, a nie w odciskach palców. W tym przewodniku opisano, na czym właściwie polega przygotowanie, czym różnią się grupy mechaniczne, chemiczne i termiczne oraz dlaczego te same zasady mają zastosowanie niezależnie od tego, czy chodzi o obróbkę strumieniowo-ścierną stali w celu uzyskania powłoki przemysłowej, czy wycieranie maski przed nałożeniem warstwy ochronnej lakieru.
Co właściwie oznacza przygotowanie powierzchni
Przygotowanie powierzchni to połączenie mechanicznej, chemicznej i fizycznej obróbki podłoża przed nałożeniem farby, powłoki, kleju lub folii ochronnej, tak aby wiązanie utworzyło się na styku, a nie na warstwie zanieczyszczeń.
Usuń nazwy sprzętu, a każdy proces przygotowawczy musi spełniać trzy rzeczy:
- Usuń wszystko, co nie należy do podłoża: olej, tłuszcz, kurz, rdzę, zgorzelinę walcowniczą, środek antyadhezyjny, pozostałości pasty polerskiej lub stary klej.
- Stwórz odpowiednie warunki wiązania, co oznacza profil kotwiący dla grubych powłok lub czystą, wysokoenergetyczną powierzchnię dla klejów i folii wrażliwych na nacisk.
- Utrzymuj ten stan do momentu nałożenia produktu, co zależy od temperatury, wilgotności, zanieczyszczenia powietrza i czasu.
Te trzy cele wyjaśniają, dlaczego jeden termin obejmuje piaskowanie zbiornika magazynowego i wycieranie maski w ramach przygotowania panelu. Mechanizm jest zupełnie inny; cel jest identyczny.
Definicja: powierzchnia jest przygotowana, gdy zwilży się równomiernie, nie zawiera usuwalnych zanieczyszczeń i może utrzymać połączenie pod obciążeniem, ciepłem i wilgocią przez cały okres użytkowania systemu.
Dlaczego przygotowanie decyduje o tym, czy praca przetrwa
Adhezja jest właściwością międzyfazową, co oznacza, że wiązanie tworzy się tylko tam, gdzie klej, powłoka lub folia mogą fizycznie zwilżyć podłoże, zatem wszystko, co znajduje się na tej powierzchni, staje się najsłabszą warstwą w całym systemie.
To jest mierzalne, a nie filozoficzne. Politura silikonowa, oleje do rąk i pozostałości buforu obniżają energię powierzchniową bezbarwnego lakieru samochodowego poniżej poziomu, przy którym klej samoprzylepny całkowicie się zwilża. Film może nadal obowiązywać w dniu montażu; wada objawia się później w postaci uniesienia krawędzi, pęcherzy po pierwszym gorącym popołudniu lub odklejającej się plamy po naklejeniu warstwy nawierzchniowej.
38-45 mN/m energia powierzchniowa prawidłowo oczyszczonego lakieru bezbarwnego
Poniżej 30. roku życia Odczyt w mN/m typowy dla panelu zanieczyszczonego silikonem
4 godziny wspólny maksymalny czas przetrzymywania stali piaskowanej
4B-5B Oczekiwany wynik taśmy ASTM D3359 po przygotowaniu dźwięku
Reguła pola: jeśli test przerwania działania wody wykaże, że w ciągu trzydziestu sekund woda wraca do postaci kropelek, panel nie jest gotowy, niezależnie od tego, jak czysty wygląda w świetle roboczym.
Porównanie metod mechanicznych, chemicznych i termicznych
Przygotowanie mechaniczne, chemiczne i termiczne nie stanowią opcji konkurencyjnych; są to etapy, a większość specyfikacji roboczych łączy co najmniej dwa z nich w ustalonej kolejności.
| Metoda | Jak to działa | Typowe zastosowania | Główne zagrożenia |
| Mechaniczne | Oczyszczanie strumieniowo-ścierne, piaskowanie, szlifowanie i skalowanie igłowe tną lub profilują powierzchnię. | Konstrukcje stalowe, spoiny, postarzana farba, odlewy aluminiowe. | Zbyt gruby profil zatrzymuje powietrze i powoduje powstawanie dziur lub mostków. |
| Chemiczny | Przecieranie rozpuszczalnikiem, odtłuszczanie alkaliczne, trawienie kwasem i środki zwiększające przyczepność usuwają lub neutralizują zanieczyszczenia. | Sklep z panelami, szkłem, tworzywami sztucznymi, metalem poddanym wstępnej obróbce. | Rozpuszczalnik, który odparowuje zanim podniesie olej, po prostu przenosi pozostałości. |
| Termiczne | Obróbka płomieniowa, wyładowania plazmowe i koronowe podnoszą energię powierzchniową poprzez utlenianie górnej warstwy. | Odbojniki polipropylenowe, listwy plastikowe, inne podłoża niskoenergetyczne. | Nadmierna obróbka powoduje kruchość powierzchni i tworzy słabą warstwę graniczną. |
Kolejność jest ważniejsza niż sprzęt. Najpierw czyszczenie rozpuszczalnikiem powoduje uwolnienie oleju, następnie ścieranie, a drugie przetarcie rozpuszczalnikiem usuwa to, co poluzowało się ścierniwo. Pomiń to drugie przetarcie, a zanieczyszczenie podłoża będzie głębsze w profilu. Sprężone powietrze zasługuje na to samo podejrzenie: bez separatora oleju i wody przedmuch dodaje dokładnie te zanieczyszczenia, które właśnie usunąłeś.
Rozpuszczalnik przed ścieraniem, rozpuszczalnik po ścieraniu. Pierwsza chusteczka usuwa olej, druga usuwa to, co uniosło ścierniwo.
Przygotowanie do folii zabezpieczającej lakier, folii okiennej i folii architektonicznej
W przypadku folii do ochrony lakieru i folii okiennych celem jest gładka, całkowicie odkażona powierzchnia bez profilu ścierania, co jest przeciwieństwem wymagań stali piaskowanej.
Umyć, następnie odkazić zmywaczem żelaza i smołą, a następnie wypolerować panel. Związane cząstki telegrafują przez przezroczystą warstwę i nie można ich później wypchnąć.
Wypoleruj lub poleruj tylko wtedy, gdy farba wymaga korekty, a następnie usuń oleje polerskie za pomocą preparatu do panelu lub 30% roztworu alkoholu izopropylowego, stosując metodę dwóch szmatek.
Przedmuchaj szczeliny, plakietki i krawędzie przefiltrowanym powietrzem, a następnie sklej powierzchnię. Krawędzie są miejscem, w którym zaczyna się siła nośna, dlatego przyciągają najwięcej uwagi.
Nakładaj wewnątrz okna roboczego, w temperaturze około 18 do 28 stopni Celsjusza i przy wilgotności względnej od 40 do 60 procent, trzymając spraye silikonowe do detali z dala od zatoki.
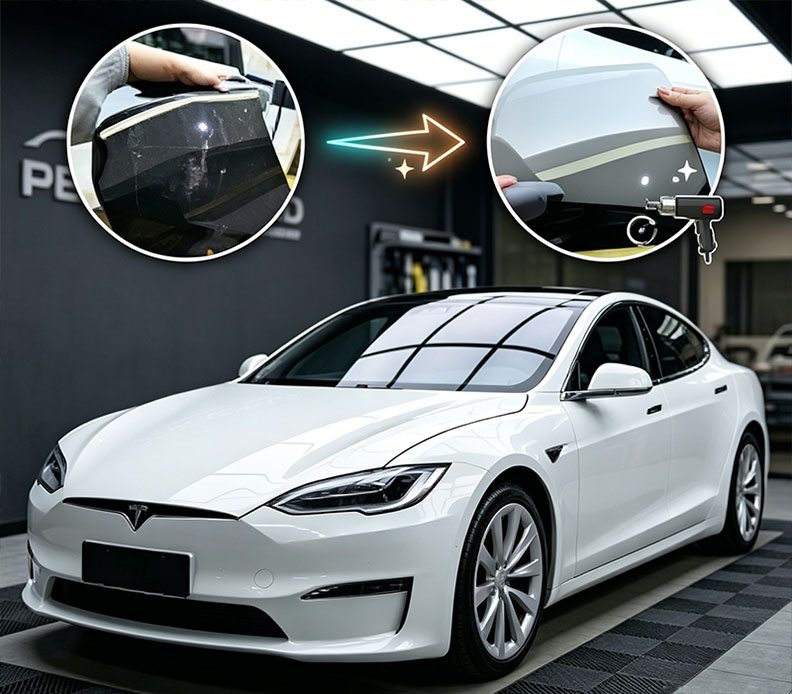 Natychmiastowa samonaprawiająca się przezroczysta folia ochronna TPU Samonaprawiający się przezroczysty TPU PPF do ochrony lakieru samochodowego, z funkcją odzyskiwania wirowania w temperaturze otoczenia, hydrofobową odpornością na plamy i możliwością dostosowania grubości dla instalatorów. Zobacz produkt →
Samonaprawiająca się warstwa nawierzchniowa może usunąć ślady prania i lekkie zawirowania, ale nie uratuje panelu przetartego brudną szmatką. Właśnie dlatego udokumentowana procedura przygotowawcza poprzedza wybór dowolnej folii i dlatego sklepy pracujące z farbami wysokiej klasy mają tendencję do standaryzacji w oparciu o jeden system przezroczystych folii, zamiast przełączać produkty między zadaniami.
Szkło to inny substrat, który ma swój własny tryb awarii. Plamy po wodzie mineralnej, pozostałości mydła i uszczelniacz do ram zakłócają przyczepność, dlatego przed przycięciem i położeniem folii szybę należy polerować związkiem tlenku ceru w celu usunięcia osadów, czyścić roztworem bezpiecznym dla powłoki i wycierać do sucha.
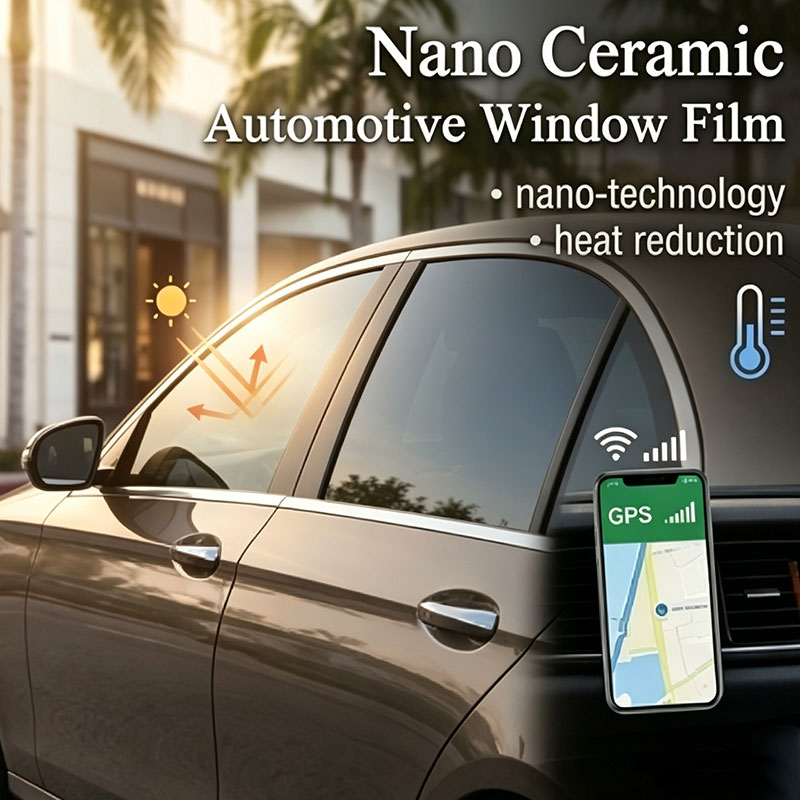 Nano-ceramiczna folia okienna samochodowa o przejrzystości przyjaznej dla sygnału W przypadku szyb samochodowych wymagających dobrej widoczności i odprowadzania ciepła, ta nanoceramiczna folia samochodowa zapewnia ochronę przed promieniowaniem UV, odrzucanie podczerwieni i działanie przyjazne dla sygnału. Zobacz produkt →
Folia architektoniczna podnosi stawkę, ponieważ szyby są duże, pionowe i często niedostępne. Kontrola zapylenia, czyszczenie etapowe i rygorystyczne zasady bezdotykowe w przypadku oczyszczonego szkła to znacznie więcej niż prędkość, ponieważ jedna plamka może oznaczać zdemontowanie całej szyby.
 Architektoniczna folia okienna zapewniająca kontrolę słoneczną i bezpieczeństwo W przypadku dużych przeszkleń pionowych, gdzie liczy się dyscyplina montażu, ta folia architektoniczna zapewnia odprowadzanie ciepła słonecznego, filtrowanie UV i wersje zabezpieczające w wersjach 2-mil lub 4-mil. Zobacz produkt →
Kontrola zanieczyszczeń przewyższa usuwanie zanieczyszczeń. Okładki, czyste rękawiczki i świeża, niestrzępiąca się chusteczka kosztują ułamek jednej ponownej czynności.
Normy, tolerancje i weryfikacja
Weryfikacja jest tym, co odróżnia powtarzalny proces przygotowawczy od pełnego nadziei, ponieważ każdy etap powinien mieć numer, test lub widoczny wynik pozytywny-negatywny.
| Standardowe | Zakres | Praktyczne zastosowanie |
| SSPC-SP1 | Czyszczenie rozpuszczalnikiem | Usuwa olej, smar i brud przed każdym innym krokiem. |
| SSPC-SP10 / NACE nr 2 | Czyszczenie strumieniowo-ścierne prawie białe | Stal w zanurzeniu lub w trudnych warunkach eksploatacyjnych. |
| ISO8504 | Metody przygotowania | Ramy wyboru dróg mechanicznych, chemicznych lub termicznych. |
| ASTM D4285 | Olej i woda w sprężonym powietrzu | Sprawdza jakość powietrza podmuchowego i wydmuchowego. |
| ASTM D4417 | Profil powierzchni | Potwierdza głębokość profilu kotwy po piaskowaniu. |
| ASTM D3359 | Przyczepność taśmy | Sprawdza przyczepność po aplikacji. |
Liczby w arkuszu specyfikacji są pomocne tylko wtedy, gdy ktoś je sprawdzi. Test pękania wody i odczyty kąta zwilżania to najszybsze kontrole w terenie i oba wskazują ten sam sposób: im niższy kąt, tym lepiej powierzchnia jest zwilżana.
Kąt zwilżania wodą jako kontrola gotowości
Rejestruj punkt rosy, temperaturę podłoża, środki czyszczące i czas utrzymywania. Pisemny zapis przygotowawczy zamienia argument dotyczący nieudanego panelu w pięciominutową odpowiedź.
Sklepy, które prowadzą przygotowanie jako proces kontrolowany, z zachowaniem tej samej dyscypliny, której dotyczą kontrola jakości przychodzącej i w trakcie procesu , zwykle dostrzegają różnicę w roszczeniach gwarancyjnych, a nie w wyglądzie już pierwszego dnia.
Gdzie przygotowanie idzie źle
Większość błędów w przygotowaniu to błędy procesu, a nie błędy produktu: zła kolejność, przetarcie, na którym wchłonął się olej, lub powierzchnia, która została odpowiednio oczyszczona, a następnie ponownie zanieczyszczona przed aplikacją.
Sygnały o zanieczyszczonej powierzchni
Woda perli się i roluje w ciągu kilku sekund, krawędzie folii unoszą się w ciągu 24 do 48 godzin, pęcherze pojawiają się po pierwszym cyklu nagrzewania, a testowanie taśmą ściąga folię z zanieczyszczeniami widocznymi na kleju.
Sygnały przygotowanej powierzchni
Woda wypływa i utrzymuje cienką warstwę przez co najmniej trzydzieści sekund, dłoń w rękawiczce przesuwa się bez przeciągania, krawędzie pozostają opuszczone po 72 godzinach, a testowanie taśmy daje wynik 4B do 5B.
Te same awarie powtarzają się w sklepach i podłożach. Uważaj na te pięć:
- Przecieranie szmatką nasączoną już olejem, co powoduje rozprzestrzenianie się zanieczyszczeń, zamiast je usuwać.
- Czyszczenie powierzchni panelu, ignorując krawędzie, szczeliny, plakietki i linie cienia w miejscach, w których będzie schowana folia.
- Używając sprężonego powietrza bez separatora oleju i wody, wyczyścisz czystą powierzchnię w jednym przejściu.
- Czyszczenie panelu na kilka godzin lub dni przed aplikacją, a następnie pozostawienie go otwartego na kurz, rozpryski i tłuszcz unoszący się w powietrzu.
- Zaprzestanie działania rozpuszczalnika, gdy szmata wygląda na czystą, zamiast przerzucania jej na świeżą twarz i wykańczania suchą chusteczką.
Jeśli panel wymaga ponownego czyszczenia po każdej próbie, problemem jest zazwyczaj ściereczka, ściereczka lub butelka, a nie technika.
Zrozumienie, w jaki sposób folia lub powłoka faktycznie łączy się na poziomie molekularnym, ułatwia zapamiętanie sekwencji; ten podział podstawy powlekania cienkowarstwowego i osadzania jest użytecznym odniesieniem dla zespołów, które chcą poznać uzasadnienie listy kontrolnej.
Często zadawane pytania
Jak w skrócie wygląda przygotowanie powierzchni?
Każdy krok ma na celu uczynienie powierzchni czystą, chemicznie podatną i strukturalnie gotową przed nałożeniem powłoki, kleju lub folii. W praktyce oznacza to czyszczenie, odtłuszczanie, przecieranie lub aktywację, ponowne czyszczenie i weryfikację.
Czy przed nałożeniem folii zabezpieczającej lakier należy przeszlifować panel?
Nie. Ścieranie ma na celu nadanie powłokom mechanicznego profilu kotwiącego. Folia łączy się za pomocą kleju wrażliwego na nacisk, więc celem jest gładka, całkowicie odkażona powierzchnia; szlifowanie pozostawia rysy i profil, w którym zatrzymuje się powietrze.
Skąd wiadomo, że powierzchnia jest wystarczająco czysta?
Użyj testu rozbicia wody: woda destylowana powinna wypłynąć i utrzymać ciągły film przez co najmniej trzydzieści sekund. Testy taśmy zgodnie z ASTM D3359 i odczyty kąta zwilżania potwierdzają wynik liczbami. Jeśli natychmiast zacznie się kapać woda, wyczyść ponownie.
Jak długo przygotowana powierzchnia może pozostać przed aplikacją?
Z reguły nakładać folię w ciągu godziny w kontrolowanej komorze i powlekać oczyszczoną stal w ciągu około czterech godzin w normalnych warunkach. Wilgoć, kurz i olej unoszący się w powietrzu szybko skracają czas obu szyb, dlatego przygotowanie powinno być ostatnim krokiem przed otwarciem produktu.
Najkrótsza przydatna lista kontrolna przygotowania: odtłuścić, przeszlifować, jeśli system tego potrzebuje, ponownie oczyścić, sprawdzić, a następnie bezzwłocznie nałożyć.
Powiązane produkty
-
-
Crystal Sky Blue to świeży, promienny PPF zmieniający kolor, który butelkuje optymizm i przejrzystość bezchmurnego letniego nieba. Jasny, czysty i ...
See Details -
Glacier Blue to nieskazitelny i spokojny PPF zmieniający kolor, który przywołuje zapierającą dech w piersiach klarowność starożytnego lodu Arktyki....
See Details -
Tiffany Blue to kultowy i luksusowy PPF ze zmianą koloru, który oddaje legendarną elegancję najbardziej pożądanego na świecie błękitu rudzika. Ten ...
See Details
ZOBACZ NAJNOWSZE WYCENY
-
 Nr 5, Datang Road, dzielnica wschodnia, strefa rozwoju, miasto Guangde, miasto Xuancheng, prowincja Anhui, 242200, Chiny
-
 [email protected]
-
 +86 18170340295
SZYBKIE LINKI
PRODUKTY
SIEĆ MOBILNA
Prawa autorskie Anhui He He New Materials Co., Ltd. Wszelkie prawa zastrzeżone.
 Hurtownia folii TPU PPF Producent motoryzacyjny TPU PPF